Artykuł sponsorowany
Jak rozpoznać, czy problem otworu w aluminium wynika z ustawień procesu czy z materiału
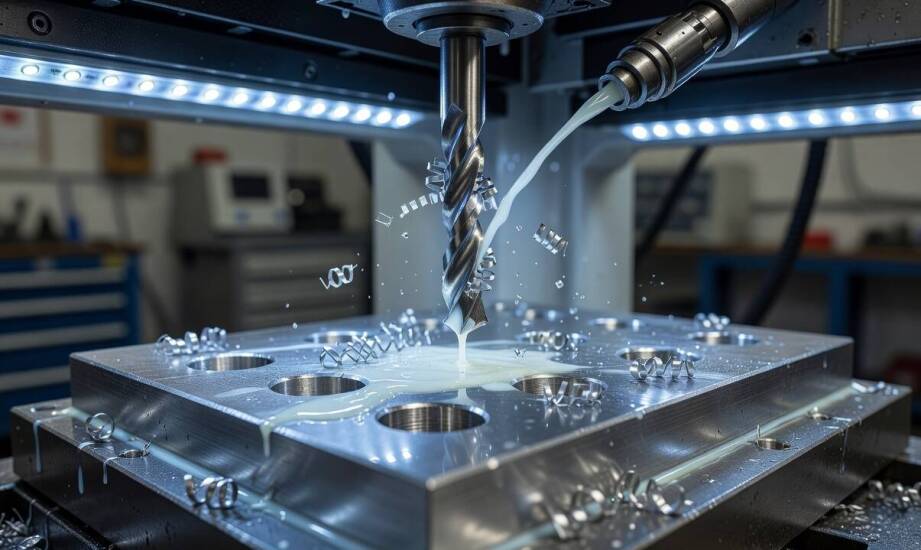
Otwór w bloku aluminiowym po pierwszym nawierceniu często prezentuje się równo i nie zdradza żadnych widocznych uszkodzeń krawędzi. Dopiero precyzyjny pomiar średnicy lub kontrola prostoliniowości po przejściu wiertła przez całą długość materiału ujawniają odchyłki przekraczające założoną tolerancję. Taka sytuacja stanowi poważne wyzwanie technologiczne podczas obróbki detali do maszyn termoformujących, gdzie dokładność wykonania kanałów decyduje o spasowaniu kolejnych elementów. Zrozumienie fizycznych przyczyn tych odchyłek pozwala technologom oddzielić błędy wynikające z ustawień maszyny od problemów leżących w strukturze samego stopu.
Wpływ parametrów skrawania na zachowanie materiału
Zbyt agresywny posuw osiowy wrzeciona natychmiast przekłada się na wyraźne odchylenie osi narzędzia już na początkowym etapie wejścia w materiał. Na wlocie i wylocie zaczynają tworzyć się twarde zadziory, a sama krawędź ulega nieregularnemu rozbiciu. Obserwacja przestrzeni roboczej maszyny dostarcza w tym wypadku najważniejszych danych diagnostycznych. Wiór generowany przy zawyżonym posuwie traci zdolność do łamania się i przybiera formę długiej, nieprzerwanej wstęgi. Taki kształt sprzyja zakleszczaniu się urobku w rowkach wiertła, co drastycznie podnosi siły oporu i zagraża fizycznej stabilności całego układu.
Błędy w doborze prędkości skrawania dają nieco inne sygnały ostrzegawcze. Zbyt niskie obroty wrzeciona powodują klejenie się miękkiego metalu do powierzchni roboczych narzędzia. Powstały w ten sposób narost na krawędzi skrawającej zmienia geometrię ostrza, pozostawiając głębokie rysy na obrabianej ścianie. Zbyt wysoka prędkość obrotowa generuje natomiast ekstremalne ilości ciepła. Aluminium charakteryzuje się dużą rozszerzalnością cieplną, co prowadzi do lokalnej deformacji termicznej, zaciśnięcia się materiału na wiertle i ostatecznej utraty docelowego wymiaru po ostygnięciu bloku.
Kluczową funkcję w stabilizacji głębokiej obróbki pełni wysokociśnieniowy obieg chłodziwa. Silny strumień płynu kierowany bezpośrednio przez kanały wewnętrzne narzędzia obniża temperaturę punktu styku, ale jego głównym zadaniem pozostaje wymuszenie ewakuacji złamanego wióra. Zastój urobku wewnątrz kanału to najkrótsza droga do zatarcia i całkowitego zniszczenia wiertła.
Dopasowanie geometrii ostrza i struktura półfabrykatu
Konstrukcja części roboczej narzędzia bezpośrednio rzutuje na utrzymanie zadanego kierunku oraz finalną gładkość otworu. Narzędzia o uniwersalnym przeznaczeniu rzadko radzą sobie z plastyczną charakterystyką stopów aluminiowych. Prawidłowo dobrane wiertło musi posiadać specjalnie wyprofilowane rowki oraz kąt wierzchołkowy dostosowany do miękkich metali. Brak odpowiedniej przestrzeni na formowanie wióra błyskawicznie zwiększa tarcie boczne, wywołuje mikrowibracje i uniemożliwia proste prowadzenie ostrza w głąb bloku.
Źródłem komplikacji wymiarowych niezwykle często bywa sam surowy półfabrykat. Stan strukturalny metalu po wcześniejszym walcowaniu lub odlewaniu wiąże się z obecnością silnych naprężeń resztkowych wewnątrz bryły. Usunięcie dużej objętości materiału podczas obróbki uwalnia te siły. W rezultacie otwór zachowujący idealne parametry w trakcie cięcia ulega zauważalnej deformacji i wygięciu chwilę po wycofaniu wiertła. Zjawisko relaksacji naprężeń potrafi całkowicie zniszczyć geometrię detalu.
Stopy charakteryzujące się zmienną twardością rdzenia wykazują również silną podatność na powstawanie opornego gratu. Identyfikacja głównego winowajcy wymaga przeprowadzenia chłodnej analizy całego cyklu. Podstawowa weryfikacja obejmuje kontrolę kształtu odciętego wióra, badanie przepływu emulsji oraz pomiar bazowy na maszynie współrzędnościowej. Wykonanie identycznego przejścia próbnego na referencyjnym bloku z innej dostawy pozwala bezbłędnie ustalić, czy odchyłkę generuje program sterujący, czy wadliwa struktura metalu.
Odchyłki osiowe wygenerowane na wczesnym etapie pracy maszyny wpływają bezpośrednio na każdy kolejny krok budowy formy. Utrata prostej osi kanału komplikuje frezowanie płaszczyzn bazowych i późniejsze precyzyjne szlifowanie, ponieważ bryła traci swoją symetrię. Nierówna ściana wewnętrzna tworzy dodatkowe punkty napięć, które mogą obniżyć trwałość zmęczeniową gotowej matrycy. Jakość końcowa nie wynika z modyfikacji jednej wartości na panelu, lecz z ciągłego dopasowywania mechaniki ostrza do fizycznych właściwości konkretnego stopu. Prawidłowo realizowane głębokie wiercenie otworów wymaga absolutnej kontroli nad chłodziwem, posuwem i ewakuacją urobku. Optymalizacja tych czynników pozwala uniknąć kosztownych błędów na późniejszych etapach produkcji. Właśnie takie rygorystyczne standardy technologiczne na każdym etapie obróbki CNC utrzymuje Thermo-Tools.
Kategorie artykułów
Polecane artykuły
Jakie właściwości po ulepszaniu cieplnym decydują o użyciu stali w wałach i osiach maszyn
Dlaczego serwis Viessmann jest kluczowy dla długowieczności grzewczych urządzeń?
Wybór dostawcy opałowego oleju: na co zwracać uwagę?